Email:
 Telephone: +86-13951382065

空気分級機の設計が注目されることはほとんどありません。ほとんどの粉砕プロジェクトでは、会話はミル、ローラー、リング、モーターを中心に展開しますが、分級機は完成した粉末が実際に顧客の仕様を満たしているかどうかを静かに判断します。冶金、鉱業、建材、化学処理の分野で 100 近くの省エネ研削ラインを納入した後、私たちは 1 つの単純な教訓を学びました。適切に設計された分級機は平均的な粉砕機を優れたものに見せることができ、不適切な設計の分級機は優れた機器が壊れているように見える可能性があります。
以下では、空気分類の背後にある設計原則、実際にカットポイントを移動させる変数、およびミルの選択によってその上にある分類器がどのように形成されるかを実際に見ていきます。これはどれもそれ自体のための理論ではありません。すべてのポイントは、実際の生産ラインでの試運転、サンプリング、トラブルシューティングの作業から得られます。
空気分級機が研削回路で実際に行うこと
空気分級機はスクリーンではありません。メッシュも開口部も、大きすぎる粒子を阻止する機械的障壁もありません。分離は力のバランスによって起こります。分級ゾーン内では、すべての粒子が遠心力または慣性力によって外側に押し出され、空気力学的抵抗によって内側に引っ張られます。遠心力は質量とともに増加し、抗力は表面積とともに増加するため、より大きな粒子は外側に押し出され、より細かい粒子は空気の流れに従います。 2つの力が打ち消し合う大きさがカットポイントとなります。
閉じた粉砕回路では、分級機は 3 つのジョブを同時に実行します。
- 工場の排出物を最終製品の流れと粗い戻りの流れに分割します。
- 最終的な粉末のトップサイズと全体的な粒子サイズ分布を制御します。
- 十分に細かくなったらすぐに微粉を除去することで、過剰な粉砕を制限します。
4 つのパフォーマンス数値により、設計が実際に機能するかどうかがわかります。多くの場合、d50 または d97 で表されるカット ポイントは、分割が発生する場所を定義します。カットの鋭さは、そのスプリットがどれほどきれいであるかを表します。循環負荷量は、どれだけの物質がリサイクルされているかを示します。最終粉末 1 トンあたりの比エネルギーから、実際の運用コストがわかります。分級機が粗すぎると、ミルに過負荷がかかります。細かくカットしすぎると、すでに許容されていた粉末が再循環され、無駄にエネルギーを消費してしまいます。
効果的な分類の背後にある中心となる設計原則
切断点における力のバランス
ローター速度は、どの分類器でも最も目に見えるレバーです。ローターの先端速度を上げると遠心力が強化され、カットポイントがより細かくなります。粒子の質量はおおよそ直径の 3 乗に比例するのに対し、抗力は 2 乗に比例するため、わずかな速度変化でも完成した粒子サイズ分布に測定可能な変化が生じます。これがまさに、可変周波数ドライブが現代のユニットの標準になっている理由です。カットポイントは、固定された機械的事実ではなく、動作パラメータになります。
分類ゾーンの形状
ローターの直径、ブレードの数、ブレードの角度、ローターとハウジングの間のギャップ、渦ファインダーの深さと直径のすべてが内部流れ場を形成します。分級ゾーンが高く狭いと滞留時間が長くなり、通常は鮮鋭度が向上しますが、圧力損失も増加します。短くて広いゾーンは、よりソフトなカットを犠牲にして、より多くの空気とより多くのスループットを処理します。普遍的に正しいジオメトリは存在せず、フィードとターゲット製品に一致するジオメトリのみが存在します。
エアフロー、圧力、シール
空気は、粒子を輸送し、粒子を分散させるという 2 つの異なる役割を果たします。輸送空気量が能力を設定し、分散品質が鮮鋭度を設定します。塊となって分類ゾーンに入った飼料は、ローターがどれほど正確であっても、塊として分類されます。回路全体を負圧下で動作させることにより、システム内に塵が留まり、ハウスキーピングが向上します。また、シールエアがベアリングを微細な研磨粒子から保護します。安定した超微細出力が目標である場合、ローター速度と結果として生じる粒子サイズ分布との関係は、より深い研究に値します。私たちの記事 縦型粉砕機の高精度分級機 そのリンクを詳細に調査します。
カットポイントを移動する設計変数
以下の表は、主要な設計変数と操作変数が実際にどのように動作するかをまとめたものです。変化の方向は信頼できるものとして扱い、正確な大きさは独自の素材をサンプリングして確認する必要があるものとして扱います。
| 設計変数 | 調整方法 | カットポイントへの影響 | 容量と品質への影響 |
|---|---|---|---|
| ローター速度 | 可変周波数ドライブ | 速度が速いほど細かい切断が可能 | 動作中に調整可能。より細かいカットにより循環負荷が増加します |
| ローター径とブレード数 | 設計時に修正 | より多くのブレードを備えた大型ローターにより、より細かく切断できます | 容量は大きいが圧力損失は大きい |
| 一次輸送航空 | ダンパーまたはファンの速度 | エアを多くするとカットが粗くなります | スループットが向上し、テールが粗くなるリスクがあります |
| 二次分散空気 | ダンパーの設定 | 直接的な影響は少ない | よりシャープな切れ味と微粒子中の粗大粒子の減少 |
| 渦ファインダーの深さ | メカニカルチェンジ | ファインダーが低いか小さいとより細かくカットできる | 微粒子の回収を改善し、圧力損失を増加させます |
| 空気の流れをシールする | 圧力調整器 | 直接的な影響はありません | ベアリングを保護し、汚れを防ぎます |
分級器の設計を上流の工場に適合させる
分類器の設計は単独では存在しません。工場は、供給サイズの分布、ダスト負荷、および材料が分級ゾーンに入る方法を決定するため、2 つを 1 つのシステムとして設計する必要があります。ここでは、一方の変化が常に他方にも現れるため、完全な研削ラインの経験が活かされます。
一体型動的分級機を備えた縦型ミル
垂直粉砕機では、分級機ローターは粉砕テーブルの真上に設置され、粉砕ゾーンと同じハウジングを共有します。材料は気流によって上方に運ばれ、1 回のパスで分級され、粗すぎる場合は内部に戻されます。ここでの設計の優先事項は、十分なサイズのローター、調整可能な渦ファインダー、および微細な研磨粉塵をベアリングから遠ざけるのに十分な強度のシールエアです。回路は負圧下で動作するため、分級機と集塵機は別々にではなく一緒にサイズを決定する必要があります。当社の LYH1008 シリーズ縦型粉砕機は、まさにこの配置に基づいて構築されており、粉砕、分類、搬送が 1 台の機械で処理されます。
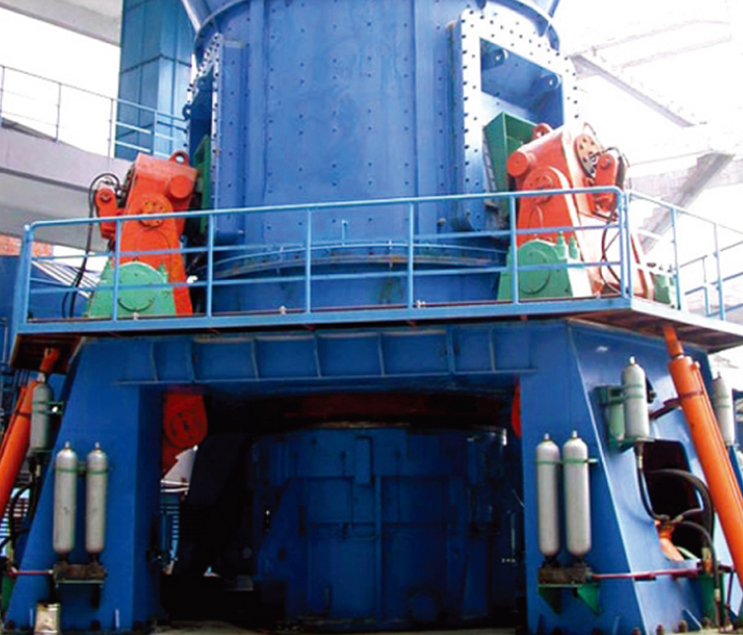 LYH1008シリーズ 縦型粉砕機 LYH1008シリーズ立型ミルは、外国技術を吸収するために設計された新しいタイプの装置です。回転する研削ディスク上で材料(0〜15MM)を転がすことによって研削します。 製品を見る→
リングローラーミルとインテリジェント分類
リングローラーミルは低速で動作し、供給分布が狭くなり、分級機が対処しなければならないことが変化します。ここでは、正確で再現性のある制御に重点が移ります。プログラマブルロジック制御と組み合わせた可変速ケージにより、オペレータはラインを停止することなく製品の細かさを調整でき、飼料の硬さや水分がドリフトした場合に制御システムが自動的に補正します。 LYH996 シリーズの新型インテリジェント垂直リング ローラー ミルは、この理念に従い、リング ローラー粉砕ステージとプロセス レシピの一部として速度が管理される分級機を組み合わせています。
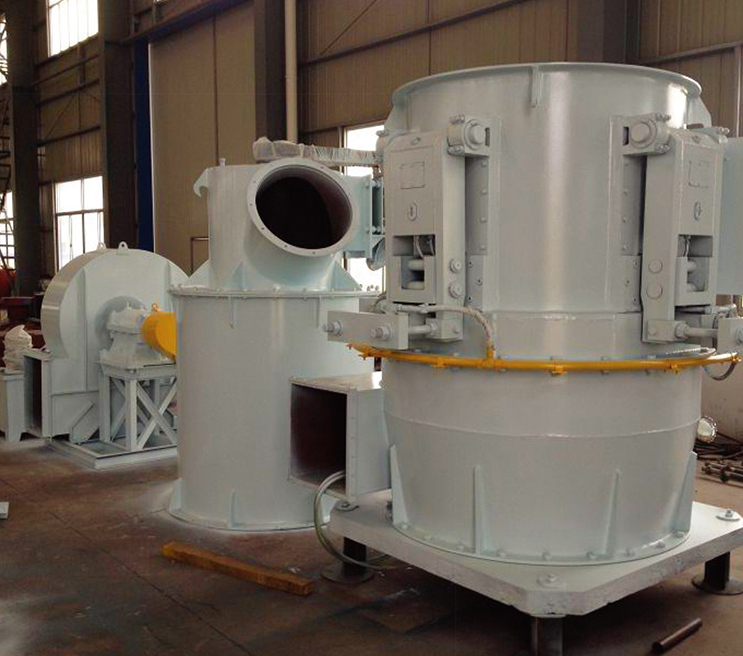 LYH996シリーズ 新型インテリジェント竪型リングローラーミル 超微粉処理の分野では、ますます超微粉の要求が高まる中、従来の超微粉処理装置では対応が困難になってきました。 製品を見る→
振り子ミルと改造に適した分類
レイモンド タイプの 4 ローラー振り子ミルは、石灰石、方解石、重晶石、ドロマイトおよび類似の鉱物の主力製品であり、その多くは数十年前から使用されています。それらの分級機は通常、ミルハウジングの上部に取り付けられたダブルコーンまたはタービンタイプです。ここでは設計の優先順位が異なります。ファンとダクトが追加の圧力降下を吸収できる場合、分級ステージをアップグレードすると、粉砕ステージを再構築するよりも多くの価値が得られます。 LYH998 4 ローラー レイモンド粉砕振り子ミルは、このアップグレード パスを念頭に置いて設計されているため、既存のプラントは回路全体を交換することなく製品の細かさと生産量を向上できます。
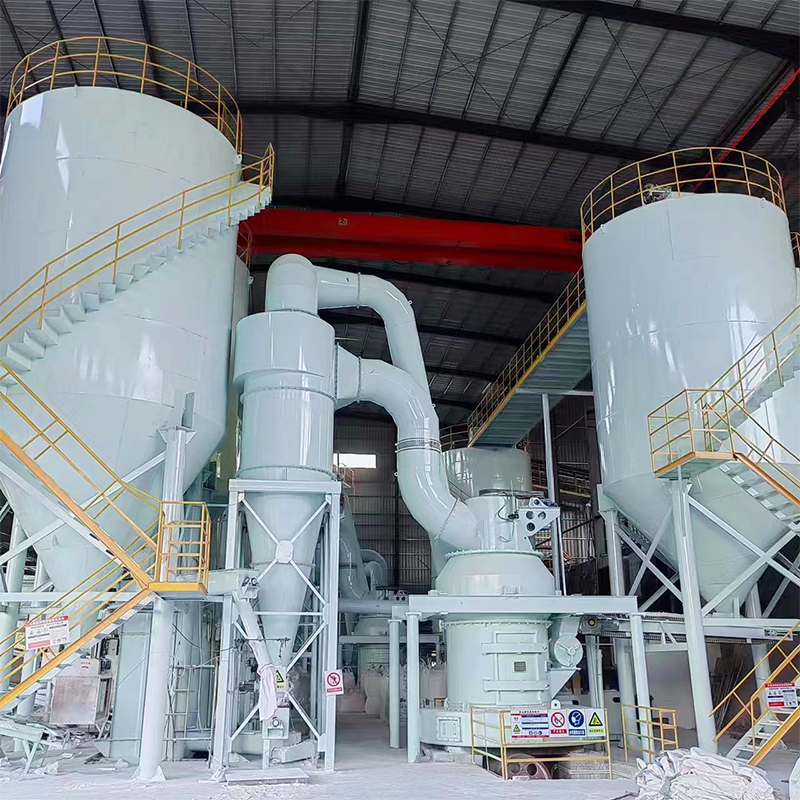 LYH998 レイモンド粉砕振り子ミル LYH998 シリーズ新型インテリジェント レイモンド粉砕機は、主要な大学や専門学校、研究機関との広範な協力に基づいた最新タイプのフライス盤です。 製品を見る→
最もよく見られる設計ミス
ほとんどの分類子の問題は珍しいものではありません。これらは、プロジェクトの初期段階で行われたいくつかの繰り返しの決定から生じています。
- 粉砕機のファンのサイズを決定し、利用可能な空気量を超える量の処理を分級機に依頼します。
- 不均一または湿った材料の流れを分級機に供給する。水分が約 6% を超えると、分類は分離の問題ではなく詰まりの問題に変わります。
- それによって生じる循環負荷を計算せずに、紙の上で野心的なカットポイントを選択します。
- 磨耗は無視。ブレードの先端とライナーが侵食され、ローターの隙間が開き、カットポイントは月ごとに粗くなります。
- シールエアをオプションとして扱います。ベアリングへの粉塵の侵入は、計画外のダウンタイムの最も一般的な原因の 1 つです。
- サンプリングなしの試運転。定常状態で測定された粒度分布は、設計意図が達成されたことを示す唯一の信頼できる証拠です。
設計から試運転まで
優れた分類器の設計は、図面セットではなく、文書化、サンプリング、調整で終わります。完全な粉砕ラインでは、分級段階でフィードサイズ、目標粉度、利用可能な空気量に対してベンチマークが行われ、回路が定常状態に達するとふるいおよびレーザー分析で検証されます。また、当社は EPCM ベースでプロジェクトを提供するため、エンジニアリングから調達、建設管理に至るまでのチェーン全体に責任を負うことができます。これは、多くの場合、複数のサプライヤーが 1 つのバッテリー制限を共有する場合に生じるギャップを回避する最も簡単な方法です。
新しいプロジェクトを計画している場合、または既存のラインを再構築している場合は、当社の概要をご覧ください。 粉末粉砕プロジェクトにとってターンキー EPCM が意味するもの 範囲、責任、引き継ぎが通常どのように構成されているかを説明します。
空気分級機の設計は忍耐に報います。物理学は単純ですが、形状、エアフロー、シーリング、制御の詳細によって、回路が設計点で動作するか、数か月以内に設計点から外れてしまうかが決まります。力のバランスを正しく整え、エアシステムのサイズを正直に調整し、初日から着用の計画を立てます。
で 南通立源恒機械 当社は、モース硬度が 7 未満、水分が 6% 未満の鉱物の粉砕および分級装置を構築するのに何年も費やしており、完成品はおよそ 60 ~ 600 メッシュの間で調整可能です。分類段階についてセカンドオピニオンが必要な場合は、当社のエンジニアがいつでも数値について喜んでお話しします。
 Email:
 Telephone: +86-13951382065
 Phone: +86-13951382065